Tối ưu đường chạy dao CAM là một trong những yếu tố quan trọng giúp cải thiện hiệu suất gia công CNC, giảm thời gian sản xuất (Cycle Time) và nâng cao hiệu quả vận hành máy. Tuy nhiên, một quan niệm phổ biến trong lập trình CAM là Toolpath càng ngắn thì thời gian gia công càng thấp.
Trên thực tế, tổng chiều dài đường chạy dao không phải yếu tố duy nhất quyết định thời gian gia công. Feedrate thực tế, khả năng tăng giảm tốc của máy CNC, mức độ ăn dao và chiến lược chuyển động đều ảnh hưởng trực tiếp đến hiệu suất.
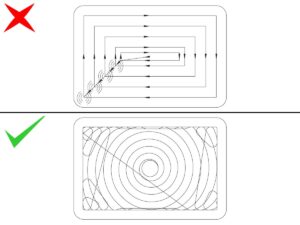
Một Toolpath ngắn nhưng chứa nhiều góc gấp và đoạn chuyển hướng liên tục có thể khiến máy phải giảm tốc nhiều lần. Ngược lại, một đường chạy dài hơn nhưng có chuyển động mượt và Feedrate ổn định đôi khi lại giúp hoàn thành quá trình gia công nhanh hơn.
Vậy tại sao điều này xảy ra? Và làm thế nào để tối ưu đường chạy dao CAM dựa trên điều kiện vận hành thực tế của máy CNC?
1. Tối ưu đường chạy dao CAM: Toolpath ngắn hơn có thực sự nhanh hơn?
Trong lập trình CAM (Computer-Aided Manufacturing), Toolpath là đường chuyển động được xác định cho dụng cụ cắt trong quá trình gia công chi tiết. Đường chạy dao được xây dựng dựa trên hình học sản phẩm, chiến lược gia công, dụng cụ cắt và các thông số kỹ thuật liên quan.
Nhiều lập trình viên thường sử dụng tổng chiều dài Toolpath để đánh giá sơ bộ hiệu quả của một chiến lược gia công. Tuy nhiên, cách đánh giá này chưa phản ánh đầy đủ điều kiện vận hành thực tế.
Thời gian gia công phụ thuộc vào tốc độ di chuyển của dao trên toàn bộ hành trình, bao gồm cả những giai đoạn máy phải tăng tốc, giảm tốc hoặc thay đổi hướng chuyển động.
Điều này có nghĩa là:
- Toolpath ngắn nhưng có nhiều góc gấp có thể khiến máy liên tục giảm tốc.
- Toolpath dài hơn nhưng có đường chuyển tiếp mượt có thể duy trì Feedrate tốt hơn.
- Đường chạy dao có nhiều chuyển động không cắt có thể làm tăng tổng Cycle Time.
- Chiến lược ăn dao không phù hợp có thể gây tải cắt lớn và buộc phải giảm tốc.
Vì vậy, mục tiêu của tối ưu đường chạy dao CAM không đơn thuần là rút ngắn quãng đường, mà là tổ chức chuyển động sao cho máy CNC đạt hiệu suất tốt nhất trong giới hạn kỹ thuật cho phép.
2. Ví dụ thực tế: Toolpath dài hơn nhưng thời gian gia công ngắn hơn
Hãy xem xét hai phương án đường chạy dao giả định khi gia công cùng một chi tiết CNC.
| Tiêu chí | Toolpath A | Toolpath B |
|---|---|---|
| Tổng chiều dài | 120 m | 150 m |
| Đặc điểm chuyển động | Nhiều góc, đoạn ngắn | Đường chạy mượt |
| Feedrate trung bình | 2.000 mm/min | 3.000 mm/min |
| Thời gian cắt ước tính | 60 phút | 50 phút |
Thời gian cắt cơ bản có thể được ước tính bằng công thức:
T = L / F
Trong đó:
- T: Thời gian cắt (phút).
- L: Tổng chiều dài đường chạy dao (mm).
- F: Feedrate trung bình (mm/phút).
Áp dụng vào hai phương án:
Toolpath A:
120.000 / 2.000 = 60 phút.
Toolpath B:
150.000 / 3.000 = 50 phút.
Kết quả cho thấy Toolpath B có chiều dài lớn hơn 25% nhưng thời gian cắt ước tính thấp hơn khoảng 16,7%.
Lưu ý: Đây là ví dụ minh họa với Feedrate trung bình giả định, không phải kết quả thử nghiệm thực tế của TAS. Phép tính chưa bao gồm thời gian chạy dao nhanh, thay dao, gá đặt và các hoạt động phụ trợ.
Ví dụ này cho thấy khi tối ưu đường chạy dao CAM, cần quan tâm đến khả năng duy trì tốc độ thực tế của máy thay vì chỉ tập trung vào chiều dài Toolpath.
3. Các yếu tố ảnh hưởng đến hiệu quả tối ưu đường chạy dao CAM
Để hiểu tại sao một Toolpath dài hơn vẫn có thể gia công nhanh hơn, cần xem xét những yếu tố kỹ thuật ảnh hưởng đến chuyển động của máy CNC.
3.1. Feedrate – Tốc độ tiến dao thực tế
Feedrate là tốc độ tiến dao được thiết lập trong chương trình CNC, thường được biểu diễn bằng lệnh F trong G-code.
Tuy nhiên, Feedrate được lập trình không đồng nghĩa với tốc độ mà máy luôn duy trì trong suốt quá trình gia công.
Khi dao di chuyển qua các đoạn có hình học phức tạp, góc nhỏ hoặc thay đổi hướng đột ngột, bộ điều khiển CNC có thể tự động giảm tốc để đảm bảo độ chính xác và giới hạn vận hành.
Do đó, một Toolpath có Feedrate lập trình cao nhưng liên tục bị giảm tốc có thể không đạt hiệu suất như kỳ vọng.
Khi tối ưu đường chạy dao CAM, kỹ sư cần đánh giá sự chênh lệch giữa Feedrate lập trình và Feedrate thực tế để xác định những vị trí làm giảm hiệu suất gia công.
3.2. Cornering Behavior – Khả năng xử lý góc và chuyển hướng
Cornering Behavior mô tả cách máy CNC xử lý tốc độ khi dao đi qua các góc hoặc thay đổi hướng chuyển động.
Đối với Toolpath gồm nhiều đoạn thẳng ngắn, máy phải liên tục điều chỉnh vận tốc để đi qua từng điểm chuyển tiếp.
Quá trình tăng tốc và giảm tốc lặp lại có thể làm giảm đáng kể tốc độ gia công trung bình.
Ngược lại, các đường chạy có cung chuyển tiếp phù hợp, chuyển động liên tục và ít thay đổi hướng đột ngột thường giúp máy duy trì Feedrate tốt hơn.
Đây là yếu tố đặc biệt quan trọng khi gia công các bề mặt phức tạp, chi tiết có nhiều đường cong và những nguyên công yêu cầu độ chính xác cao.
3.3. Tool Engagement – Kiểm soát mức độ ăn dao
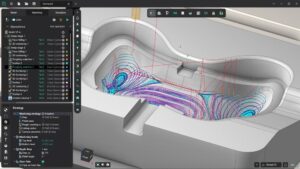
Tool Engagement là mức độ tiếp xúc giữa dao cắt và vật liệu trong quá trình gia công.
Nếu lượng ăn dao thay đổi quá lớn, lực cắt có thể tăng đột ngột, gây rung động, ảnh hưởng đến tuổi thọ dao và chất lượng bề mặt.
Các chiến lược như Adaptive Milling hoặc Trochoidal Milling được sử dụng nhằm kiểm soát mức độ ăn dao, duy trì tải cắt ổn định và cải thiện hiệu quả bóc tách vật liệu.
Thay vì tập trung vào việc loại bỏ vật liệu nhanh nhất tại một thời điểm, lập trình CAM cần hướng đến quá trình cắt ổn định trong toàn bộ nguyên công.
3.4. Machine Dynamics – Động lực học máy CNC
Machine Dynamics là một trong những yếu tố quan trọng nhưng thường bị bỏ qua khi chỉ đánh giá Toolpath thông qua chiều dài đường chạy.
Máy CNC có những giới hạn động lực học nhất định, bao gồm:
- Acceleration: Khả năng tăng tốc của các trục máy.
- Deceleration: Khả năng giảm tốc.
- Jerk: Tốc độ thay đổi gia tốc.
- Axis Torque: Mô-men xoắn và khả năng đáp ứng tải của trục.
- Servo Response: Khả năng hệ thống servo bám sát chuyển động được lập trình.
Khi Toolpath có quá nhiều đoạn ngắn hoặc thay đổi hướng liên tục, hệ thống điều khiển phải xử lý nhiều chuyển tiếp chuyển động trong thời gian ngắn.
Vì vậy, Feedrate thực tế có thể thấp hơn đáng kể so với Feedrate được thiết lập trong CAM.
Các nghiên cứu về dự đoán Feedrate và Cycle Time cũng chỉ ra rằng cần xem xét động lực học của bộ điều khiển CNC và khả năng nội suy chuyển động để dự đoán thời gian gia công chính xác hơn.
3.5. Non-cutting Motion – Chuyển động không cắt
Thời gian gia công không chỉ bao gồm thời gian dao tiếp xúc với vật liệu. Các chuyển động không cắt cũng ảnh hưởng đến tổng Cycle Time.
Một số chuyển động cần được xem xét:
- Rapid Traverse: Di chuyển nhanh giữa các vị trí gia công.
- Retract: Rút dao khỏi bề mặt chi tiết.
- Linking Motion: Chuyển tiếp giữa các đường chạy dao.
- Tool Change: Thay đổi dụng cụ cắt.
- Approach and Retract: Tiếp cận và rời khỏi vùng gia công.
Một chiến lược CAM được tổ chức tốt có thể giảm những chuyển động dư thừa, hạn chế Retract không cần thiết và tối ưu quá trình chuyển tiếp giữa các nguyên công.
Điều này đặc biệt có ý nghĩa khi gia công các chi tiết có nhiều hốc, nhiều vùng cắt hoặc nhiều nguyên công liên tiếp.
4. Tối ưu đường chạy dao CAM cần đánh giá những yếu tố nào?
Để đánh giá một chiến lược Toolpath có thực sự hiệu quả hay không, kỹ sư CAM không nên chỉ dựa vào tổng chiều dài đường chạy dao.
Thay vào đó, cần xem xét đồng thời các yếu tố sau:
| Yếu tố kỹ thuật | Nội dung cần đánh giá |
|---|---|
| Actual Feedrate | Tốc độ tiến dao thực tế so với tốc độ lập trình |
| Cornering Behavior | Khả năng duy trì tốc độ tại góc và điểm đổi hướng |
| Tool Engagement | Mức độ ăn dao và sự ổn định của lực cắt |
| Machine Dynamics | Giới hạn gia tốc, giảm tốc, Jerk và khả năng đáp ứng của máy |
| Non-cutting Motion | Thời gian chạy dao nhanh, Retract và chuyển tiếp |
| Surface Quality | Độ chính xác và chất lượng bề mặt sau gia công |
| Tool Wear | Mức độ mài mòn dao và tính ổn định của quá trình cắt |
Một phương án tối ưu cần cân bằng giữa thời gian gia công, độ chính xác, chất lượng bề mặt, tuổi thọ dao và khả năng vận hành của máy.
Đặc biệt, không nên tăng Feedrate hoặc thay đổi chiến lược Toolpath chỉ để giảm Cycle Time nếu điều đó làm vượt quá giới hạn của dao, vật liệu hoặc máy CNC.
5. Nghiên cứu thực tế: Tối ưu Toolpath có thể cải thiện Cycle Time như thế nào?
Một nghiên cứu được công bố trên tạp chí khoa học Machines năm 2025 với tiêu đề “Optimization of Toolpath Planning and CNC Machine Performance in Time-Efficient Machining” đã phân tích ảnh hưởng của các chiến lược Toolpath đến thời gian gia công CNC.
Nghiên cứu so sánh các chiến lược như Spiral In, Spiral Out, Zig Zag và One Way trên những chi tiết có hình học khác nhau.
Đáng chú ý, trong một thử nghiệm (Project P3), quá trình tối ưu G-code và chiến lược đường chạy dao đã giúp giảm thời gian gia công từ 15 phút 23 giây xuống còn 13 phút 33 giây, tương đương mức cải thiện khoảng 12%.
Kết quả cho thấy việc lựa chọn chiến lược Toolpath, tối ưu tốc độ và tổ chức chuyển động có thể tạo ra khác biệt đáng kể về hiệu suất gia công.
Tuy nhiên, không có một chiến lược Toolpath nào luôn tốt nhất cho mọi chi tiết. Hiệu quả còn phụ thuộc vào hình học, vật liệu, dụng cụ cắt, thông số gia công và đặc tính máy CNC.
Tài liệu tham khảo: Optimization of Toolpath Planning and CNC Machine Performance in Time-Efficient Machining – Machines (MDPI, 2025)
6. Giải pháp tối ưu đường chạy dao CAM tại TAS Vietnam
Trong sản xuất cơ khí hiện đại, lập trình CAM không chỉ dừng lại ở việc tạo đường chạy dao và xuất chương trình G-code. Một quy trình CAM hiệu quả cần xem xét đồng thời thiết kế chi tiết, chiến lược gia công, dụng cụ cắt và khả năng vận hành của máy CNC.
Tại TAS Vietnam, dịch vụ CAM hướng đến hỗ trợ doanh nghiệp trong quá trình chuẩn bị và tối ưu dữ liệu gia công, với các nội dung chính:
CAM Programming – Lập trình gia công CNC
Xây dựng chương trình gia công dựa trên hình học chi tiết, yêu cầu kỹ thuật và điều kiện sản xuất. Lựa chọn chiến lược gia công phù hợp với từng nguyên công.
Toolpath Optimization – Tối ưu đường chạy dao
Đánh giá và tối ưu chiến lược đường chạy dao nhằm cải thiện chuyển động của dao, hạn chế những đoạn di chuyển dư thừa và nâng cao hiệu quả gia công.
Machining Strategy – Xây dựng chiến lược gia công
Lựa chọn phương án gia công phù hợp với vật liệu, dụng cụ cắt, hình dạng chi tiết và khả năng của máy CNC.
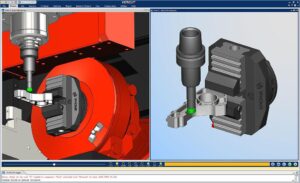
CAM Simulation – Mô phỏng gia công
Mô phỏng quá trình gia công để kiểm tra đường chạy dao, trình tự nguyên công và phát hiện các vấn đề tiềm ẩn trước khi đưa chương trình vào sản xuất.
Manufacturing Support – Hỗ trợ sản xuất
Hỗ trợ chuẩn bị dữ liệu và quy trình gia công phục vụ hoạt động sản xuất, hướng đến sự liên kết giữa thiết kế kỹ thuật và chế tạo.
Thông qua việc kết hợp năng lực CAD, CAM và CAE, TAS Vietnam hướng đến cung cấp giải pháp kỹ thuật có tính liên kết, hỗ trợ doanh nghiệp kiểm soát tốt hơn quá trình chuyển đổi từ thiết kế sang sản xuất.
Đối với mỗi bài toán gia công, phương án CAM cần được xem xét theo điều kiện thực tế thay vì áp dụng một chiến lược Toolpath cố định cho tất cả chi tiết.
Mục tiêu là cải thiện hiệu suất gia công nhưng vẫn đảm bảo yêu cầu về độ chính xác, chất lượng sản phẩm và tính ổn định của quy trình sản xuất.
Tìm hiểu thêm về các dịch vụ kỹ thuật của TAS Vietnam.
7. Kết luận: Tối ưu đường chạy dao CAM để nâng cao hiệu quả gia công CNC
Một Toolpath ngắn hơn chưa chắc giúp máy CNC hoàn thành công việc nhanh hơn. Điều quan trọng là khả năng duy trì Feedrate, kiểm soát chuyển động, ổn định lượng ăn dao và hạn chế những chuyển động không cần thiết.
Khi tối ưu đường chạy dao CAM, kỹ sư cần đánh giá toàn bộ quá trình gia công trong mối liên hệ giữa đường chạy dao, dụng cụ cắt, vật liệu và giới hạn động lực học của máy.
Nguyên tắc cốt lõi: Tối ưu Toolpath không phải là làm cho đường chạy dao ngắn nhất, mà là giúp dao di chuyển hiệu quả nhất trong giới hạn của máy, dao và vật liệu.
Bạn đang tìm cách giảm Cycle Time CNC nhưng chưa chắc chiến lược Toolpath hiện tại đã thực sự tối ưu?
Liên hệ TAS Vietnam để trao đổi về giải pháp lập trình CAM, mô phỏng và tối ưu quy trình gia công CNC cho doanh nghiệp của bạn.
Website: https://tasvina.com/