Trong gia công CNC, cùng một chi tiết có thể được sản xuất bằng phương pháp 3-axis, 3+2 hoặc 5-axis, nhưng thời gian chu kỳ (cycle time), số lần gá đặt (set-up), nguy cơ va chạm dao và khả năng đáp ứng dung sai có thể khác nhau đáng kể.
Việc lựa chọn chiến lược gia công phù hợp đòi hỏi kỹ sư phải đánh giá hình học chi tiết, khả năng tiếp cận bề mặt và điều kiện sản xuất thực tế. Theo phân tích của Autodesk về gia công 3 trục và 5 trục, mức độ phức tạp của chi tiết và số lần gá đặt là những yếu tố quan trọng khi xác định phương pháp gia công phù hợp.
Với doanh nghiệp cần tối ưu quy trình sản xuất, dịch vụ lập trình gia công CNC của TAS Vietnam hỗ trợ các hoạt động liên quan đến chiến lược gia công, mô phỏng và tối ưu đường chạy dao theo phạm vi dự án.
1. 3-Axis, 3+2 và 5-Axis khác nhau như thế nào?
Ba phương pháp đều có thể được sử dụng trong gia công CNC, nhưng khác nhau về cách kiểm soát vị trí và hướng của dao so với chi tiết.
| Tiêu chí | 3-Axis | 3+2 / Indexed 5-Axis | Simultaneous 5-Axis |
|---|---|---|---|
| Chuyển động khi cắt | X, Y, Z | X, Y, Z; trục quay giữ cố định | X, Y, Z và hai trục quay phối hợp đồng thời |
| Hướng dao | Thường cố định | Định vị theo từng góc nghiêng | Có thể thay đổi liên tục |
| Đặc điểm nổi bật | Lập trình đơn giản | Tiếp cận nhiều mặt, giảm gá đặt | Kiểm soát hướng dao trên bề mặt phức tạp |
| Ứng dụng điển hình | Mặt phẳng, lỗ, pocket | Chi tiết nhiều mặt, lỗ nghiêng, khuôn | Cánh turbine, impeller, bề mặt tự do, khoang phức tạp |
1.1. Gia công 3 trục (3-Axis)

Gia công 3 trục sử dụng ba chuyển động tuyến tính theo các trục X, Y và Z. Trong cấu hình phổ biến, hướng trục dao tương đối với chi tiết được giữ cố định trong quá trình cắt.
Phương pháp này phù hợp với các chi tiết dạng khối, mặt phẳng, lỗ, rãnh và pocket có thể tiếp cận từ hướng gá đặt hiện tại.
Ưu điểm của 3-axis là quy trình lập trình tương đối đơn giản, yêu cầu thấp hơn về quản lý động học máy và thường có chi phí chuẩn bị chương trình thấp hơn. Tuy nhiên, khi chi tiết có nhiều mặt gia công hoặc vùng bị che khuất, kỹ sư có thể phải thay đổi đồ gá, lật chi tiết hoặc sử dụng dao dài hơn.
1.2. Gia công 3+2 trục (3+2 / Indexed 5-Axis)
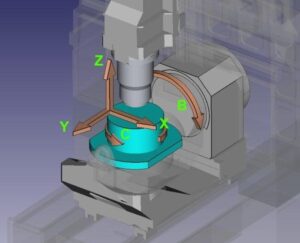
Trong gia công 3+2, hai trục quay được sử dụng để định vị dao hoặc chi tiết tại một góc phù hợp. Sau khi đạt vị trí mong muốn, các trục quay được giữ cố định trong operation, còn dao thực hiện cắt bằng ba trục tuyến tính X, Y và Z.
Đây là điểm khác biệt quan trọng giữa 3+2 và gia công 5 trục đồng thời. Bạn có thể tham khảo tài liệu 3+2 Machining của Autodesk để tìm hiểu thêm về nguyên lý gia công định vị theo góc nghiêng.
Trong khi đó, gia công 5 trục đồng thời cho phép các trục tuyến tính và trục quay phối hợp chuyển động trong quá trình cắt. Tham khảo thêm tổng quan về công nghệ gia công nhiều trục của Haas Automation để tìm hiểu về khả năng của các cấu hình máy CNC nhiều trục.
1.3. Gia công 5 trục đồng thời (Simultaneous 5-Axis)

Trong gia công 5 trục đồng thời, ba trục tuyến tính và hai trục quay phối hợp chuyển động trong suốt quá trình cắt. Hướng dao có thể thay đổi liên tục để bám theo hình học bề mặt và điều kiện tiếp cận.
Phương pháp này phù hợp với cánh turbine, impeller, bề mặt sculptured, một số dạng undercut và các chi tiết có hình học phức tạp mà hướng dao cố định khó đáp ứng.
Tuy nhiên, 5-axis đồng thời cũng đòi hỏi năng lực lập trình CAM, kiểm soát động học máy, lựa chọn post-processor và mô phỏng đường chạy dao phù hợp. Nhiều trục hơn không đồng nghĩa với quy trình đơn giản hơn.
2. Degrees of Freedom: Điều gì thực sự thay đổi khi tăng số trục?
Điểm khác biệt cốt lõi nằm ở mức độ tự do định vị và điều khiển hướng dao.
- 3-axis: Có ba bậc tự do tuyến tính. Hướng dao thường cố định theo trục chính của máy trong một lần gá đặt.
- 3+2: Có khả năng định vị theo năm trục tổng thể, nhưng hai trục quay được khóa trong lúc cắt tại mỗi vị trí index. Chi tiết được gia công theo các mặt phẳng hoặc hướng đã xác định.
- 5-axis đồng thời: Các trục tuyến tính và quay được phối hợp để điều khiển vị trí lẫn hướng dao trong quá trình cắt.
Do đó, 3+2 không đơn thuần là phiên bản rút gọn của 5-axis đồng thời. Đây là một chiến lược gia công định vị (indexed machining), đặc biệt hiệu quả khi từng nhóm đặc điểm có thể được gia công ở một hướng cố định.
Khi lựa chọn phương pháp, kỹ sư CAM cần xác định liệu chi tiết thực sự cần thay đổi hướng dao liên tục hay chỉ cần định vị lại giữa các nguyên công.
3. Set-up và fixturing: Nguồn chi phí thường bị bỏ qua
Số lần gá đặt có ảnh hưởng trực tiếp đến thời gian chuẩn bị, độ ổn định của quy trình và khả năng duy trì quan hệ hình học giữa các đặc điểm.
Với 3-axis, chi tiết có nhiều mặt gia công có thể cần nhiều lần gá, đổi mặt hoặc chuyển máy. Mỗi lần gá lại đều phát sinh thời gian căn chỉnh và có nguy cơ tạo sai lệch so với hệ chuẩn (datum) ban đầu.
Với 3+2, khả năng nghiêng chi tiết hoặc dao giúp tiếp cận nhiều mặt trong một lần gá. Khi các đặc điểm được gia công dựa trên cùng một hệ chuẩn, doanh nghiệp có thể giảm thao tác và hạn chế sai lệch do định vị lại.
5-axis đồng thời có thể giảm nhu cầu gá lại đối với những chi tiết có hình học phức tạp, đặc biệt khi cần duy trì quan hệ vị trí giữa nhiều bề mặt hoặc đặc điểm gia công.
Tuy nhiên, giảm số lần gá không có nghĩa là luôn giảm tổng chi phí. Doanh nghiệp vẫn cần tính đến thời gian lập trình, đồ gá, thời gian chuẩn bị máy, thời gian chu kỳ, yêu cầu kiểm tra và khả năng tận dụng thiết bị hiện có.
Góc nhìn CAM: Giá trị của việc giảm set-up không chỉ nằm ở thời gian máy. Nó còn nằm ở khả năng kiểm soát datum, giảm thao tác thủ công và xây dựng quy trình sản xuất ổn định, dễ lặp lại hơn.
4. Accessibility và tool orientation: Giá trị thực sự của gia công nhiều trục
Khả năng tiếp cận bề mặt và kiểm soát hướng dao là hai yếu tố quan trọng nhất khi lựa chọn chiến lược gia công.
4.1. Giới hạn tiếp cận của 3-axis
Trong cấu hình thông thường, dao tiếp cận chi tiết từ một hướng cố định. Khi gia công khoang sâu, hốc hẹp hoặc vùng có thành nghiêng, kỹ sư có thể phải sử dụng dao dài để đạt đủ chiều sâu.
Dao có chiều dài nhô lớn thường làm giảm độ cứng vững của hệ thống dao, tăng độ võng và nguy cơ rung động. Ngoài ra, holder hoặc thân dao có thể va chạm với thành chi tiết khi không gian tiếp cận bị hạn chế.
4.2. Khả năng của 3+2
3+2 cho phép nghiêng chi tiết hoặc dao đến một góc xác định để tiếp cận các mặt bên, lỗ nghiêng và pocket ở nhiều hướng khác nhau.
Nếu các vùng gia công có thể xử lý tốt ở những góc cố định, chiến lược này giúp giảm số lần gá mà không cần sử dụng chuyển động quay liên tục. Nó thường là lựa chọn hợp lý khi hình học chi tiết phức tạp hơn khả năng tiếp cận thông thường của 3-axis nhưng chưa đòi hỏi điều khiển hướng dao liên tục.
4.3. Khi nào cần 5-axis đồng thời?
Đối với impeller hoặc cánh turbine, hướng tiếp cận và góc dao có thể thay đổi đáng kể dọc theo bề mặt cong. Nếu chỉ sử dụng các vị trí index cố định, kỹ sư có thể phải chia nhỏ nhiều vùng gia công hoặc chấp nhận những giới hạn về hướng dao.
5-axis đồng thời cho phép điều chỉnh hướng dao theo đường chạy, hỗ trợ duy trì điều kiện tiếp xúc phù hợp với bề mặt. Khi được lập trình và thiết lập đúng, chiến lược này có thể giúp cải thiện khả năng tiếp cận, hạn chế sử dụng dao quá dài và hỗ trợ chất lượng gia công bề mặt.
Dù vậy, kết quả còn phụ thuộc vào vật liệu, dụng cụ cắt, thông số chế độ cắt, độ cứng vững của máy và chiến lược CAM. Không thể mặc định rằng cứ dùng 5 trục thì chất lượng bề mặt sẽ tốt hơn.
5. Collision avoidance và tool length: Vì sao mô phỏng CAM rất quan trọng?
Va chạm trong gia công CNC không chỉ liên quan đến phần lưỡi cắt. Holder, thân dao, trục chính, đồ gá và các bộ phận của máy đều có thể va vào chi tiết hoặc nhau trong những điều kiện nhất định.
Với 3-axis, rủi ro thường xuất hiện khi gia công sâu, dao có chiều dài nhô lớn hoặc không đủ khoảng hở giữa holder và thành chi tiết.
Với 3+2, việc định vị lại hướng dao có thể cải thiện khả năng tiếp cận, nhưng một góc nghiêng không phù hợp vẫn có thể khiến holder hoặc thân dao va chạm với đồ gá và chi tiết.
Với 5-axis đồng thời, hệ thống có thêm khả năng điều chỉnh hướng dao để tìm đường tiếp cận phù hợp. Tuy nhiên, chuyển động của các trục quay cũng làm bài toán động học phức tạp hơn. Một đường dao có vẻ hợp lý khi quan sát trên phần mềm chưa chắc đã an toàn khi chạy trên máy thực tế.
Vì vậy, 5-axis không loại bỏ va chạm; nó mở rộng không gian giải pháp và khiến việc mô phỏng trở nên đặc biệt quan trọng.
Một quy trình CAM đáng tin cậy cần xem xét:
- Hình học chi tiết, phôi và đồ gá.
- Chiều dài dao, holder và khoảng hở cần thiết.
- Giới hạn hành trình và cấu hình động học của máy.
- Khả năng thực hiện của post-processor.
- Mô phỏng đường chạy dao và kiểm tra va chạm trong các chuyển động cắt, rút dao và chuyển tiếp.
Mô phỏng cần dựa trên cấu hình máy và dữ liệu công cụ phù hợp. Đây là bước hỗ trợ giảm rủi ro trước khi gia công thực tế, không phải sự bảo đảm tuyệt đối rằng mọi tình huống vận hành đều an toàn.
6. Độ chính xác: 5-axis có luôn chính xác hơn 3-axis?
Câu trả lời là không.
Độ chính xác của chi tiết phụ thuộc vào toàn bộ chuỗi công nghệ: hệ chuẩn, đồ gá, độ chính xác máy, độ đảo dao (runout), lực cắt, rung động, bù dao, điều kiện nhiệt và chiến lược lập trình CAM.
Gia công nhiều trục có thể cải thiện độ lặp lại trong những trường hợp phù hợp, đặc biệt khi giảm số lần tháo gá và duy trì quan hệ vị trí giữa các đặc điểm. Việc sử dụng dao ngắn hơn cũng có thể tăng độ cứng vững, hạn chế độ võng và rung động.
Với bề mặt tự do, 5-axis đồng thời có thể giúp duy trì hướng dao phù hợp theo hình học, hỗ trợ kiểm soát vùng tiếp xúc và chất lượng hoàn thiện bề mặt.
Ngược lại, với chi tiết dạng khối có nhiều mặt phẳng và lỗ thông thường, 3-axis hoặc 3+2 có thể đáp ứng dung sai với quy trình đơn giản hơn. Máy nhiều trục cũng có thể chịu ảnh hưởng của sai số hiệu chuẩn trục quay, sai số động học và độ phức tạp của chương trình.
Vì vậy, không nên đánh giá lựa chọn công nghệ chỉ dựa vào số trục. Cần đối chiếu yêu cầu dung sai hình học, dung sai vị trí, độ nhám bề mặt và phương pháp kiểm tra của chi tiết thực tế.
7. Độ phức tạp lập trình CAM và yêu cầu mô phỏng
Khác biệt giữa ba chiến lược không chỉ nằm ở khả năng chuyển động của máy mà còn ở khối lượng công việc của kỹ sư CAM.
| Yếu tố | 3-axis | 3+2 | 5-axis đồng thời |
|---|---|---|---|
| Độ phức tạp lập trình | Thấp đến trung bình | Trung bình | Cao |
| Quản lý workplane | Tương đối đơn giản | Cần quản lý nhiều hướng gá | Cần chiến lược hướng dao liên tục |
| Kiểm tra va chạm | Cần thiết | Rất quan trọng | Đặc biệt quan trọng |
| Mô phỏng máy | Theo mức độ rủi ro | Nên kiểm tra theo cấu hình máy | Nên mô phỏng động học máy đầy đủ |
| Post-processor | Tương đối đơn giản | Phải phù hợp động học máy | Phụ thuộc chặt vào cấu hình và động học máy |
| Năng lực cần thiết | Lập trình CNC/CAM | Hiểu đa mặt và định vị | Hiểu động học, hướng dao và chiến lược bề mặt |
Trong 5-axis đồng thời, kỹ sư không chỉ tạo ra đường chạy dao mà còn phải kiểm soát hướng trục dao, khoảng hở, chuyển động của các trục quay và khả năng thực thi trên máy CNC cụ thể.
Post-processor phải phù hợp với cấu hình máy và cách hệ điều khiển xử lý chuyển động. Nếu chương trình CAM không phản ánh đúng động học máy, đường chạy dao được tạo ra có thể không đạt kết quả mong muốn khi đưa vào sản xuất.
Đây là lý do lựa chọn phần mềm CAM thôi chưa đủ. Kinh nghiệm lập trình, hiểu biết về công nghệ cắt gọt và quy trình xác minh chương trình cũng đóng vai trò quyết định.
8. Khi nào nên chọn 3-axis, 3+2 hay 5-axis?
Chọn 3-axis khi:
- Chi tiết chủ yếu có mặt phẳng, lỗ, rãnh và pocket.
- Các đặc điểm gia công có thể tiếp cận từ hướng gá đặt hiện tại.
- Không cần kiểm soát hướng dao liên tục.
- Ưu tiên quy trình lập trình đơn giản và tận dụng thiết bị sẵn có.
Chọn 3+2 khi:
- Chi tiết có nhiều mặt gia công, lỗ nghiêng hoặc pocket ở các hướng khác nhau.
- Mỗi nhóm đặc điểm có thể gia công tốt tại một góc cố định.
- Muốn giảm số lần gá đặt nhưng chưa cần chuyển động quay liên tục trong lúc cắt.
- Hướng dao cố định vẫn đáp ứng yêu cầu hình học và chất lượng.
Chọn 5-axis đồng thời khi:
- Chi tiết có bề mặt cong phức tạp như impeller, blade hoặc các vùng bề mặt tự do.
- Có undercut, khoang sâu hoặc vùng tiếp cận bị giới hạn.
- Cần thay đổi hướng dao liên tục theo hình học bề mặt.
- Việc giảm gá đặt, tối ưu chiều dài dao hoặc cải thiện khả năng tiếp cận mang lại lợi ích đủ lớn so với chi phí lập trình và vận hành.
Bảng quyết định nhanh
| Câu hỏi đánh giá | Hướng lựa chọn ban đầu |
|---|---|
| Chi tiết chủ yếu là mặt phẳng, lỗ và pocket? | 3-axis |
| Có nhiều mặt nghiêng nhưng từng vùng cắt được ở góc cố định? | 3+2 |
| Có bề mặt cong liên tục hoặc cần thay đổi hướng dao khi cắt? | 5-axis đồng thời |
| Nhiều lần gá đang gây tốn thời gian hoặc tăng nguy cơ sai lệch datum? | Đánh giá 3+2 hoặc 5-axis |
| Cần dao dài để tiếp cận vùng gia công sâu? | Đánh giá lại hướng tiếp cận và khả năng dùng 3+2 hoặc 5-axis |
| Hướng dao thay đổi liên tục để tránh vật cản hoặc duy trì tiếp xúc bề mặt? | Đánh giá 5-axis đồng thời |
Đây là định hướng lựa chọn ban đầu, không phải quy tắc tuyệt đối. Quyết định cuối cùng cần dựa trên bản vẽ, dung sai, vật liệu, sản lượng, năng lực máy và tổng chi phí của quy trình.
9. TAS Vietnam hỗ trợ lập trình CAM và tối ưu quy trình CNC như thế nào?
Lựa chọn chiến lược gia công phù hợp cần xem xét đồng thời hình học CAD, khả năng tiếp cận bề mặt, dụng cụ cắt, đồ gá, động học máy và phương án kiểm tra chương trình.
Với dịch vụ CAM, TAS Vietnam hướng đến việc hỗ trợ doanh nghiệp chuẩn bị đường chạy dao và xây dựng phương án gia công phù hợp với yêu cầu kỹ thuật của chi tiết. Tùy phạm vi dự án và dữ liệu khách hàng cung cấp, công việc có thể bao gồm:
- Phân tích hình học chi tiết và các đặc điểm cần gia công.
- Đánh giá khả năng gia công bằng 3-axis, 3+2 hoặc 5-axis.
- Xây dựng chiến lược nguyên công và đường chạy dao.
- Xem xét hướng dao, chiều dài dao và khả năng tiếp cận.
- Mô phỏng và kiểm tra va chạm theo phạm vi dự án.
- Hỗ trợ chuẩn bị chương trình phù hợp với cấu hình máy và yêu cầu post-processor đã thống nhất.
Mục tiêu không phải là sử dụng phương pháp nhiều trục nhất có thể, mà là lựa chọn chiến lược đáp ứng yêu cầu kỹ thuật với quy trình hợp lý, có thể kiểm soát và phù hợp với điều kiện sản xuất thực tế.
Tìm hiểu thêm về dịch vụ CAM của TAS Vietnam, hoặc liên hệ TAS Vietnam để trao đổi về nhu cầu lập trình CAM và tối ưu quy trình gia công CNC.
Kết luận
3-axis, 3+2 và 5-axis giải quyết bài toán gia công ở những mức độ khác nhau. 3-axis phù hợp với nhiều chi tiết thông dụng; 3+2 mở rộng khả năng tiếp cận đa mặt bằng cách định vị theo góc cố định; còn 5-axis đồng thời phát huy lợi thế khi hình học và yêu cầu công nghệ đòi hỏi hướng dao thay đổi liên tục.
Số trục không quyết định trực tiếp chất lượng gia công. Điều quan trọng là khả năng tiếp cận bề mặt, hướng dao, độ cứng vững, kiểm soát va chạm, số lần gá đặt và năng lực lập trình CAM.
Khi cân nhắc chuyển từ 3-axis sang 3+2 hoặc 5-axis, doanh nghiệp nên đánh giá toàn bộ quy trình thay vì chỉ so sánh số trục máy. Đó là cơ sở để cân bằng chất lượng, năng suất, độ ổn định và chi phí sản xuất.