Trong gia công CNC, có một quan niệm khá phổ biến: toolpath càng ngắn thì thời gian gia công càng thấp.
Nhưng trên thực tế, điều này không phải lúc nào cũng đúng.
Một toolpath dài hơn nhưng có chuyển động mượt, duy trì feedrate ổn định và giữ tool engagement nhất quán có thể hoàn thành chi tiết nhanh hơn một toolpath ngắn nhưng liên tục đổi hướng, tăng giảm tốc và retract.
Đây cũng là một trong những nguyên nhân khiến estimated machining time trong phần mềm CAM có thể khác đáng kể so với cycle time thực tế trên máy CNC.
Để tối ưu gia công, kỹ sư không nên chỉ nhìn vào tổng chiều dài đường chạy dao. Cần xem xét đồng thời toolpath, feedrate, machine dynamics, controller, tool engagement và đặc tính của máy CNC thực tế.
Tổng chiều dài toolpath chỉ là một phần của bài toán
Ở mức cơ bản, tổng chiều dài toolpath có thể được sử dụng để ước tính thời gian chuyển động:
T ≈ L / F
Trong đó:
- T là thời gian chuyển động.
- L là tổng chiều dài toolpath.
- F là feedrate.
Tuy nhiên, công thức này giả định rằng máy luôn chạy đúng feedrate được lập trình trong toàn bộ quá trình.
Điều này hiếm khi xảy ra.
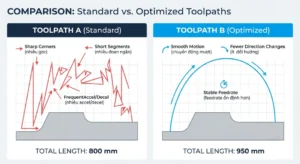
Hai chương trình CAM có thể sử dụng cùng loại dao, cùng RPM và cùng feedrate nhưng vẫn tạo ra cycle time khác nhau. Nguyên nhân có thể đến từ số lượng đoạn chuyển động, góc đổi hướng, rapid movement, acceleration/deceleration và khả năng xử lý của controller.
Ví dụ:
- Toolpath A: dài 800 mm nhưng gồm nhiều đoạn thẳng ngắn và nhiều góc gấp.
- Toolpath B: dài 950 mm nhưng có chuyển động liên tục và ít thay đổi hướng đột ngột.
Nếu máy không thể duy trì feedrate cao trên Toolpath A, Toolpath B hoàn toàn có thể hoàn thành nhanh hơn.
Vì vậy, chiều dài toolpath là một chỉ số tham khảo, không phải thước đo duy nhất của hiệu suất gia công.
Rapid movement không phải lúc nào cũng đạt tốc độ tối đa
Rapid movement là chuyển động khi dao không thực hiện cắt, thường xuất hiện trong các tình huống như:
- Di chuyển giữa các vùng gia công.
- Retract dao.
- Tiếp cận phôi.
- Chuyển sang pocket hoặc feature tiếp theo.
- Di chuyển giữa các nguyên công.
Một máy CNC có thể được công bố với rapid rate rất cao, chẳng hạn 30.000 mm/min. Tuy nhiên, điều đó không có nghĩa mọi đoạn rapid đều được thực hiện ở tốc độ này.
Đối với một đoạn di chuyển rất ngắn, trục máy phải:
- Bắt đầu tăng tốc.
- Đạt một tốc độ nhất định.
- Bắt đầu giảm tốc.
- Dừng tại vị trí mục tiêu.
Nếu khoảng cách quá ngắn, máy có thể chưa kịp đạt tốc độ rapid tối đa đã phải giảm tốc.
Do đó, chỉ nhìn vào thông số rapid tối đa của máy có thể dẫn đến đánh giá sai cycle time.
Trong thực tế, tối ưu CAM không chỉ là rút ngắn khoảng cách rapid mà còn cần giảm số lần retract, reposition và chuyển vùng không cần thiết.
Acceleration và deceleration quyết định tốc độ thực tế
Đây là yếu tố thường bị bỏ qua khi đánh giá toolpath.
Máy CNC phải giảm tốc hoặc điều chỉnh chuyển động khi gặp:
- Góc nhọn.
- Cung tròn nhỏ.
- Đoạn toolpath ngắn.
- Thay đổi hướng liên tục.
- Chuỗi NC có mật độ điểm cao.
- Khu vực yêu cầu độ chính xác hoặc chất lượng bề mặt cao.
Hãy hình dung một chiếc xe chạy trên hai con đường.
Một con đường dài, thẳng và ít khúc cua cho phép xe duy trì tốc độ cao.
Con đường ngắn hơn nhưng có rất nhiều góc cua buộc xe phải liên tục phanh rồi tăng tốc.
Trong CNC cũng tương tự.
Một toolpath có tổng chiều dài lớn hơn nhưng chuyển động mượt có thể cho feedrate thực tế cao hơn so với một toolpath ngắn nhưng có quá nhiều thay đổi hướng.
Đặc biệt với các bề mặt 3D, việc tạo toolpath từ quá nhiều đoạn line ngắn có thể làm tăng đáng kể số block NC. Autodesk cũng đề cập đến vấn đề dữ liệu toolpath và khả năng controller không xử lý kịp các đoạn chuyển động quá nhỏ trong một số điều kiện gia công.
Xem thêm: Autodesk – Optimizing Toolpath Generation in Fusion.
Điều này cho thấy việc tối ưu tolerance và smoothing không chỉ liên quan đến độ chính xác hình học mà còn ảnh hưởng đến khả năng vận hành của máy.
Machine dynamics ảnh hưởng trực tiếp đến cycle time
Machine dynamics có thể hiểu là khả năng máy phản ứng với các chuyển động mà chương trình NC yêu cầu.
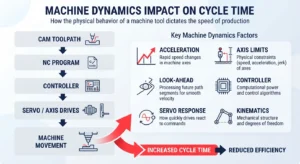
Các yếu tố quan trọng bao gồm:
- Giới hạn acceleration của từng trục.
- Giới hạn tốc độ trục.
- Độ cứng vững của máy.
- Khả năng xử lý block của controller.
- Look-ahead của bộ điều khiển.
- Servo response.
- Khả năng nội suy.
- Khối lượng bàn máy và spindle.
- Khối lượng phôi.
- Độ ổn định của hệ thống gá đặt.
Do đó, cùng một chương trình NC không nhất thiết tạo ra cùng cycle time trên hai máy CNC khác nhau.
Trong môi trường CAM chuyên nghiệp, machine definition và kinematics cũng cần được thiết lập phù hợp với máy thực tế. Các thông số như rapid feedrate, maximum feedrate, giới hạn trục và cấu hình rotary axis đều có thể ảnh hưởng đến kết quả mô phỏng.
Xem thêm: Autodesk – Machine Kinematics.
Điều này dẫn đến một nguyên tắc quan trọng:
Toolpath tối ưu không phải là toolpath ngắn nhất, mà là toolpath phù hợp nhất với máy, controller, dao, vật liệu và phương pháp gá đặt thực tế.
Feedrate lập trình không đồng nghĩa với feedrate thực tế
Feedrate trong phần mềm CAM là tốc độ mà kỹ sư lập trình yêu cầu.
Nhưng feedrate thực tế mà máy duy trì có thể thấp hơn đáng kể.
Các nguyên nhân thường gặp gồm:
- Giới hạn acceleration.
- Đổi hướng liên tục.
- Góc gia công.
- Cung nhỏ.
- Đoạn chuyển động quá ngắn.
- Tool engagement tăng đột ngột.
- Controller không xử lý kịp dữ liệu.
- Máy chủ động giảm tốc để kiểm soát tải dao và chất lượng bề mặt.
Trong CAM, nhiều loại feedrate khác nhau có thể được thiết lập cho cutting, lead-in, lead-out, ramp, plunge và các chuyển động không ăn dao.
Vì vậy, khi đánh giá một toolpath, nên xem xét ít nhất:
- Feedrate được lập trình.
- Feedrate thực tế.
- Tỷ lệ thời gian máy duy trì feedrate mục tiêu.
- Spindle load.
- Tool load.
- Mức độ ổn định của chuyển động.
Feedrate cao trên màn hình không có nhiều ý nghĩa nếu máy không thể duy trì feedrate đó trong vùng cắt thực tế.
Tool engagement mới là yếu tố quyết định khả năng cắt
Một yếu tố quan trọng khác là tool engagement – mức độ tiếp xúc giữa dao và vật liệu trong quá trình gia công.
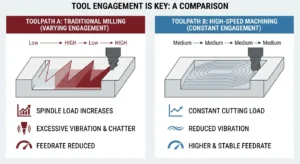
Khi mức độ ăn dao thay đổi đột ngột, lực cắt cũng có thể thay đổi theo.
Điều này thường xảy ra khi:
- Dao đi vào góc pocket.
- Dao gặp vùng vật liệu còn dư.
- Dao chuyển từ vùng mỏng sang vùng dày.
- Lượng dư không đồng đều.
- Dao đi qua vùng chuyển tiếp giữa các chiến lược gia công.
Khi tool engagement tăng đột ngột, hệ thống có thể xuất hiện:
- Tăng spindle load.
- Tăng lực cắt.
- Rung động.
- Nhiệt tại vùng cắt tăng.
- Giảm tuổi thọ dao.
- Giảm feedrate.
- Giảm độ ổn định của quá trình gia công.
Các chiến lược như Adaptive Clearing, Dynamic Milling và High-Efficiency Milling hướng đến việc kiểm soát mức độ ăn dao và hạn chế những thay đổi tải cắt đột ngột.
Ví dụ, Autodesk mô tả Adaptive Clearing là chiến lược nhằm duy trì mức độ engagement tương đối ổn định trong quá trình roughing.
Vì vậy, một toolpath dài hơn nhưng duy trì engagement ổn định có thể đạt hiệu suất bóc vật liệu tốt hơn một toolpath ngắn nhưng liên tục tạo ra các peak load.
Toolpath ngắn và toolpath tối ưu: đâu mới thực sự nhanh hơn?
| Tiêu chí | Toolpath ngắn nhưng không ổn định | Toolpath dài hơn nhưng tối ưu |
|---|---|---|
| Tổng chiều dài | Thấp | Cao hơn |
| Đổi hướng | Nhiều | Ít hơn |
| Acceleration/deceleration | Liên tục | Mượt hơn |
| Feedrate thực tế | Có thể thấp | Ổn định hơn |
| Tool engagement | Thay đổi mạnh | Kiểm soát tốt hơn |
| Tool load | Không đều | Ổn định hơn |
| Rung động | Có thể cao | Có thể thấp hơn |
| Air cutting | Có thể nhiều | Được tối ưu |
| Cycle time | Có thể dài hơn dự kiến | Có thể thấp hơn |
| Tuổi thọ dao | Có nguy cơ giảm | Có thể được cải thiện |
Bảng trên cho thấy “ngắn hơn” và “nhanh hơn” là hai khái niệm khác nhau trong lập trình CAM.
Một toolpath ngắn về mặt hình học chưa chắc đã là toolpath hiệu quả về mặt sản xuất.
Quy trình đánh giá toolpath để tối ưu cycle time
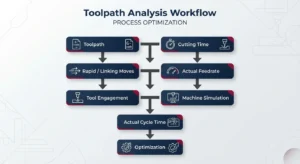
Thay vì chỉ so sánh tổng chiều dài đường chạy dao, kỹ sư CAM nên đánh giá toolpath theo nhiều lớp.
1. Kiểm tra tỷ lệ thời gian cắt
Xác định cycle time được sử dụng cho:
- Cutting.
- Air cutting.
- Retract.
- Reposition.
- Tool change.
Mục tiêu không đơn giản là làm toolpath ngắn mà là tăng tỷ lệ thời gian máy thực sự tạo ra giá trị.
2. Phân tích rapid movement
Kiểm tra các chuyển động:
- Rapid giữa các pocket.
- Retract.
- Clearance plane.
- Lead-in/lead-out.
- Di chuyển đến feature tiếp theo.
Các chuyển động lặp lại không cần thiết có thể cộng dồn thành một lượng thời gian đáng kể.
3. So sánh feedrate lập trình và feedrate thực tế
Đặc biệt kiểm tra những khu vực:
- Góc.
- Cung nhỏ.
- Đoạn toolpath ngắn.
- Vùng có nhiều điểm nội suy.
- Khu vực thay đổi lượng dư.
4. Đánh giá tool engagement
Theo dõi mức độ ăn dao tại:
- Góc pocket.
- Vị trí entry.
- Vùng còn nhiều lượng dư.
- Khu vực chuyển tiếp giữa các chiến lược.
Mục tiêu là tránh những peak load không cần thiết và duy trì quá trình cắt ổn định.
5. Mô phỏng dựa trên máy thực tế
Mô phỏng CAM nên xét đến:
- Machine kinematics.
- Giới hạn tốc độ trục.
- Acceleration/deceleration.
- Controller.
- Tool change.
- Clearance.
- Collision.
- Khả năng thực tế của máy.
Machine simulation vì vậy có giá trị hơn việc chỉ xem animation của dao trên mô hình hình học.
6. Xác nhận bằng cycle time thực tế
Cuối cùng, estimated time từ CAM vẫn chỉ là cơ sở tham khảo.
Cycle time nên được xác nhận bằng NC program đã post-process đúng cho máy, sau đó kiểm tra trực tiếp trong điều kiện gia công thực tế.
Đây cũng là lý do post processor và machine definition đóng vai trò quan trọng trong quy trình CAM.
Đối với các chương trình multi-axis, phương pháp tính feedrate và machine configuration có thể ảnh hưởng trực tiếp đến chương trình được xuất ra máy.
Tối ưu CAM không chỉ là rút ngắn toolpath
Một toolpath tốt cần đạt được sự cân bằng giữa machining time, cutting load, surface quality, tool life, machine capability và process stability.
Mục tiêu cuối cùng không phải là tạo ra đường chạy dao ngắn nhất mà là đường chạy dao giúp máy:
- Duy trì feedrate ổn định.
- Giảm acceleration/deceleration không cần thiết.
- Hạn chế rapid movement dư thừa.
- Giữ tool engagement ổn định.
- Giảm tải dao và rung động.
- Tăng tỷ lệ thời gian cắt hữu ích.
- Giảm cycle time thực tế.
- Duy trì chất lượng và độ ổn định của sản phẩm.
Một toolpath dài hơn nhưng phù hợp với machine dynamics hoàn toàn có thể nhanh hơn, ổn định hơn và hiệu quả hơn một toolpath ngắn nhưng được tối ưu chỉ trên mô hình hình học.
Dịch vụ CAM và CNC Programming từ TAS Vietnam
TAS Vietnam cung cấp dịch vụ CAM và CNC Programming cho doanh nghiệp sản xuất, tập trung vào lập trình, mô phỏng và tối ưu quá trình gia công.
Thay vì chỉ tối ưu hình học của đường chạy dao, TAS hướng đến việc xem xét tổng thể mối quan hệ giữa chi tiết – dao cụ – vật liệu – chiến lược gia công – máy CNC – quy trình sản xuất.
Các hoạt động có thể bao gồm:
- CNC programming.
- Toolpath development.
- Toolpath optimization.
- Machining simulation.
- CAM programming cho các chi tiết và khuôn.
- Tối ưu cycle time.
- Kiểm tra collision và machining condition.
- Hỗ trợ kết nối dữ liệu CAD với quy trình CAM.
Bạn có thể xem thêm dịch vụ CAM và các giải pháp kỹ thuật của TAS Vietnam.
TAS Vietnam cung cấp hệ thống dịch vụ kỹ thuật bao gồm CAD, CAE, CAM, Automation, BIM và 3D Scanning, hướng đến hỗ trợ doanh nghiệp trong nhiều giai đoạn từ thiết kế, kỹ thuật đến sản xuất.
Đối với các bài toán phục dựng chi tiết từ mẫu thực tế, dữ liệu 3D Scanning → Reverse Engineering → CAD → CAM → Manufacturing cũng có thể được kết nối trong cùng quy trình. Xem thêm dịch vụ Scan 3D và Reverse Engineering của TAS Vietnam.
Bạn đang gặp tình trạng cycle time thực tế cao hơn thời gian mô phỏng CAM?
TAS Vietnam có thể hỗ trợ doanh nghiệp đánh giá CNC programming, toolpath optimization và machining process optimization dựa trên đặc tính chi tiết, dao cụ, vật liệu và máy CNC thực tế.
Liên hệ TAS Vietnam để trao đổi về bài toán gia công và tìm cơ hội tối ưu cycle time, nâng cao độ ổn định của quy trình CNC.
TAS Vietnam – Engineering Outsourcing for CAD, CAE, CAM and Manufacturing Solutions.