CAM Simulation Báo Safe Nhưng Máy CNC Vẫn Va Chạm: Vấn Đề Nằm Ở Đâu?
Một kỹ sư lập trình CAM hoàn thành chương trình gia công, chạy mô phỏng và thấy mọi đường chạy dao đều hợp lệ. Không có cảnh báo va chạm, lượng vật liệu được loại bỏ đúng như dự kiến và bề mặt chi tiết đạt yêu cầu trên mô hình mô phỏng.
Tuy nhiên, khi chuyển chương trình xuống máy CNC, tình huống lại khác: dao hoặc đầu kẹp dao tiến sát đồ gá, trục quay di chuyển bất thường, máy báo alarm hoặc xảy ra va chạm ngay trong quá trình chạy thử.
Đây không đơn thuần là lỗi thao tác của người vận hành. Vấn đề có thể bắt nguồn từ sự khác biệt giữa mô hình được kiểm tra trong CAM và cấu hình thực tế của máy CNC.
Một kết quả “Safe” trong CAM không đồng nghĩa toàn bộ chương trình sẽ an toàn trên máy CNC thực tế.
CAM simulation có thể xác minh đường chạy dao và quá trình bóc tách vật liệu trong phạm vi dữ liệu được thiết lập. Nhưng để đánh giá chuyển động máy một cách toàn diện, kỹ sư còn phải xem xét động học máy, dao và holder, đồ gá, work offset, giới hạn hành trình, post-processor và NC code sau khi xuất.
Đây là lý do việc kiểm tra chương trình trước gia công cần được thực hiện theo nhiều lớp, thay vì chỉ dựa vào kết quả mô phỏng đường chạy dao.
1. CAM Simulation Thực Sự Kiểm Tra Những Gì?
CAM (Computer-Aided Manufacturing) hỗ trợ kỹ sư xây dựng chiến lược gia công, lựa chọn dụng cụ cắt, thiết lập thông số và tạo toolpath để điều khiển máy CNC.

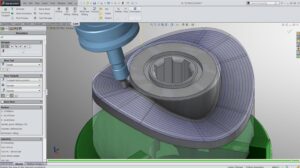
Trong quá trình lập trình, mô phỏng thường giúp kiểm tra các yếu tố như:
- Toolpath: Đường chạy dao có đi đúng quỹ đạo dự kiến hay không.
- Material removal: Vật liệu được bóc tách có đúng với hình học mục tiêu không.
- Gouging: Dao có cắt lẹm vào những bề mặt không được phép gia công hay không.
- Stock condition: Phôi còn lại sau từng nguyên công có phù hợp với bước gia công tiếp theo không.
- Tool collision: Dao có va chạm với phôi hoặc những đối tượng được khai báo trong mô hình hay không.
Tuy nhiên, phạm vi kiểm tra phụ thuộc vào phần mềm, cấu hình mô phỏng và dữ liệu đầu vào. Nếu mô hình máy, đồ gá hoặc hình học holder không được khai báo, hệ thống không thể kiểm tra đầy đủ các va chạm liên quan đến những thành phần bị thiếu.
Cần phân biệt ba cấp độ kiểm tra:
- Toolpath simulation: Kiểm tra đường chạy dao và quá trình gia công trên mô hình.
- Setup verification: Kiểm tra mối quan hệ giữa phôi, dao, holder, đồ gá và hệ tọa độ thiết lập.
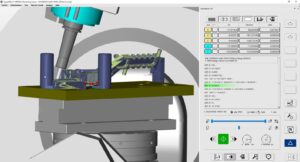
- Machine simulation và G-code verification: Kiểm tra chuyển động máy và chương trình NC sau post-processing trong phạm vi khả năng của hệ thống mô phỏng.
Theo tài liệu chính thức của Autodesk, mô phỏng có xét đến máy sử dụng thông tin động học từ machine definition và post-processor để mô tả chuyển động chính xác hơn; các kiểm tra phù hợp còn có thể phát hiện va chạm và vượt giới hạn hành trình trục.
Tham khảo: Autodesk Fusion – Simulation for Manufacturing.
2. Bảy Nguyên Nhân Khiến CAM Simulation Báo Safe Nhưng CNC Vẫn Có Thể Va Chạm
2.1. Thiếu mô hình máy CNC và thông tin động học
Nếu mô phỏng chỉ có dao, phôi và toolpath, kỹ sư chưa thể đánh giá đầy đủ chuyển động của toàn bộ máy.
Máy CNC thực tế có nhiều thành phần chuyển động tương đối với nhau: spindle, đầu trục, bàn máy, bàn quay, trục tuyến tính và trục quay. Mỗi cấu hình máy có giới hạn hành trình và cách phối hợp chuyển động khác nhau.
Ví dụ, toolpath có thể hợp lệ về mặt hình học, nhưng khi trục quay xoay để đưa dao tới hướng tiếp cận chi tiết, đầu trục hoặc bàn quay lại tiến sát đồ gá.
Cách kiểm soát: Sử dụng mô hình máy phù hợp với cấu hình thực tế, khai báo đúng chuỗi động học và kiểm tra giới hạn hành trình của các trục liên quan.
2.2. Post-processor không phù hợp với máy hoặc bộ điều khiển
Post-processor chuyển dữ liệu gia công trong CAM thành chương trình NC phù hợp với máy và bộ điều khiển cụ thể.
Nếu post-processor không tương thích hoặc chưa được kiểm chứng, chương trình xuất ra có thể biểu diễn chuyển động khác với dự kiến ban đầu. Các vấn đề có thể liên quan đến cách xuất tọa độ trục quay, chu trình gia công, lệnh đổi dao, bù dao hoặc các chức năng đặc thù của controller.
Vì vậy, một toolpath được mô phỏng đúng không tự động chứng minh rằng NC code sau khi xuất cũng đúng.
Cách kiểm soát: Xác nhận post-processor phù hợp với máy, controller và cấu hình trục; kiểm tra các lệnh quan trọng bằng chương trình thử có kiểm soát trước khi đưa vào sản xuất.
Tham khảo: Autodesk – Post Processing.
2.3. Không khai báo đầy đủ tool holder và tool assembly
Trong gia công CNC, phần lưỡi cắt không phải thành phần duy nhất có nguy cơ va chạm.
Một tool assembly có thể bao gồm cutter, shank, collet, holder và các thành phần kết nối với spindle. Khi gia công hốc sâu, thành cao hoặc bề mặt nghiêng, holder có thể va vào chi tiết dù lưỡi cắt vẫn đi đúng quỹ đạo.
Rủi ro này càng đáng chú ý khi sử dụng dao dài, gia công lòng khuôn hoặc tiếp cận các vùng có không gian hạn chế.
Cách kiểm soát: Khai báo hình học đầy đủ của dụng cụ và holder, kiểm tra chiều dài dao, gauge length, khoảng hở và hướng tiếp cận tại các vùng gia công khó.
2.4. Fixture và cơ cấu kẹp không phản ánh đúng thực tế
Ê-tô, clamp, jaw, đồ gá chuyên dụng và các cơ cấu định vị có thể chiếm một phần đáng kể không gian chuyển động của máy.
Nếu mô hình mô phỏng bỏ qua các thành phần này hoặc sử dụng vị trí gá đặt khác với thực tế, đường chạy dao có thể được đánh giá an toàn trong khi holder, spindle hoặc dao lại va chạm với đồ gá.
Một tình huống thường gặp là đường chạy dao chính không có vấn đề, nhưng chuyển động rút dao hoặc di chuyển giữa hai nguyên công lại đi qua vùng bị kẹp chiếm chỗ.
Cách kiểm soát: Đưa các thành phần đồ gá quan trọng vào mô hình, xác nhận vị trí và hướng gá thực tế, đồng thời kiểm tra toàn bộ hành trình giữa các nguyên công.
2.5. Sai work offset, Z zero hoặc hướng gá chi tiết
Mô hình CAM và máy CNC cần sử dụng hệ tọa độ tương thích.
Nếu work offset, điểm gốc Z, hướng lắp phôi hoặc vị trí chuẩn không trùng khớp, toàn bộ chương trình có thể bị dịch chuyển so với vị trí dự kiến.
Ví dụ, chương trình được lập trình với gốc tọa độ tại mặt trên của phôi nhưng khi setup, người vận hành thiết lập Z zero tại một mặt khác. Sai lệch này có thể khiến dao tiến sâu hơn dự kiến hoặc tiếp cận đồ gá ở vị trí không an toàn.
Cách kiểm soát: Đối chiếu work coordinate system trong CAM với gốc tọa độ trên máy; xác nhận work offset, vị trí phôi và hướng setup trước khi chạy chương trình.
2.6. Gia công 3+2 và 5 trục làm tăng độ phức tạp chuyển động
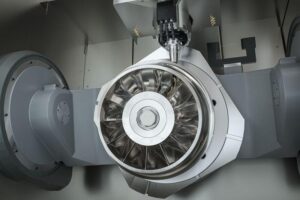
Ở gia công 3 trục, dao chủ yếu di chuyển theo các trục tuyến tính X, Y và Z. Với gia công 3+2 hoặc 5 trục, chuyển động còn liên quan đến các trục quay và cấu hình động học của máy.
Cần lưu ý rằng gia công 3+2 thường định vị các trục quay rồi thực hiện gia công theo từng hướng, trong khi gia công 5 trục đồng thời có thể phối hợp các trục tuyến tính và quay trong cùng quá trình cắt.
Ngay cả khi hướng dao tại vị trí gia công hợp lệ, cách máy đạt tới hướng đó hoặc chuyển từ hướng này sang hướng khác vẫn có thể tạo ra va chạm, vượt hành trình hoặc yêu cầu chuyển động không phù hợp với cấu hình máy.
Cách kiểm soát: Kiểm tra động học máy, giới hạn trục quay, hướng xoay, chiến lược retract và chuyển động tái định hướng. Không chỉ kiểm tra các vị trí cắt mà còn phải kiểm tra đường chuyển tiếp giữa chúng.
2.7. Bỏ qua rapid move, retract và tool change
Không phải tất cả va chạm đều xảy ra khi dao đang cắt vật liệu.
Các chuyển động chạy nhanh (rapid move), rút dao (retract), di chuyển giữa các nguyên công và thay dao cũng có thể gây rủi ro nếu đường đi không phù hợp với phôi hoặc đồ gá.
Đặc biệt, chuyển động được xem là an toàn trong một setup có thể không còn an toàn khi đổi chiều tiếp cận, thay dao dài hơn hoặc thay đổi vị trí gá.
Cách kiểm soát: Kiểm tra các chuyển động không cắt, thiết lập khoảng rút dao hợp lý và xác minh chu trình đổi dao theo cấu hình máy thực tế.
3. Vì Sao Cần Kiểm Tra G-code Sau Post-processor?
Đây là điểm quan trọng trong quy trình xác minh chương trình CNC.
Toolpath trong CAM Simulation là dữ liệu gia công được xây dựng trong môi trường lập trình. Sau post-processing, dữ liệu được chuyển thành NC code, thường sử dụng G-code, để bộ điều khiển máy thực thi.
Hai bước này liên quan chặt chẽ với nhau nhưng không nên được xem là tương đương.
G-code có thể chứa các lệnh về tọa độ, nội suy, tốc độ chạy dao, trục quay, bù dao, đổi dao và chu trình gia công. Cách các lệnh được diễn giải còn phụ thuộc vào controller và cấu hình máy.
Do đó, nếu chỉ mô phỏng toolpath trước khi post-processing, kỹ sư có thể chưa kiểm tra được toàn bộ hành vi của chương trình NC cuối cùng.
Một quy trình xác minh phù hợp nên bao gồm:
- Kiểm tra toolpath trong CAM.
- Post-process bằng cấu hình phù hợp với máy.
- Kiểm tra NC code đã xuất.
- Mô phỏng chương trình sau post-processing bằng hệ thống hỗ trợ xác minh NC và động học máy phù hợp.
- Kiểm tra các cảnh báo, va chạm tiềm ẩn và giới hạn hành trình trước khi chạy thực tế.
Các hệ thống như VERICUT CNC Simulation hỗ trợ mô phỏng chuyển động máy dựa trên dữ liệu NC thực tế và kiểm tra va chạm trong môi trường máy được mô hình hóa.
Điều này không có nghĩa mọi chương trình đều bắt buộc phải sử dụng một phần mềm xác minh độc lập. Phương pháp phù hợp phụ thuộc vào khả năng của phần mềm CAM hiện có, cấu hình máy, độ phức tạp chi tiết và mức độ rủi ro của dự án.
Tuy nhiên, với các nguyên công phức tạp, máy nhiều trục hoặc chi tiết có giá trị cao, xác minh chương trình sau post-processing là một bước kiểm soát rủi ro đáng cân nhắc.

4. Dịch Vụ CAM Của TAS Vietnam: Kiểm Soát Rủi Ro Từ Giai Đoạn Lập Trình
Đối với doanh nghiệp sản xuất, chất lượng lập trình CAM không chỉ được đánh giá qua việc tạo ra một đường chạy dao hợp lệ. Chương trình còn cần phù hợp với yêu cầu chi tiết, chiến lược gia công, dữ liệu setup và điều kiện vận hành thực tế.
TAS Vietnam cung cấp dịch vụ kỹ thuật outsourcing trong lĩnh vực CAM, tập trung vào lập trình gia công CNC, gia công khuôn và tối ưu quy trình. Phạm vi công việc cụ thể được xác định theo dữ liệu đầu vào, yêu cầu kỹ thuật và điều kiện của từng dự án.
Tùy phạm vi được thống nhất, công việc CAM có thể bao gồm:
Lập trình CAM và xây dựng chiến lược gia công
Phân tích hình học chi tiết, xác định các nguyên công, lựa chọn chiến lược chạy dao và tổ chức trình tự gia công phù hợp với yêu cầu sản xuất.
Tối ưu toolpath
Đánh giá đường chạy dao, hướng tiếp cận, chuyển tiếp giữa các nguyên công và các thông số liên quan nhằm hỗ trợ chất lượng bề mặt, thời gian gia công và tính ổn định của quy trình.
Kiểm tra mô phỏng và setup
Rà soát dữ liệu phôi, dụng cụ cắt, đồ gá và hệ tọa độ trong phạm vi dữ liệu được cung cấp, qua đó hỗ trợ phát hiện các vấn đề có thể ảnh hưởng đến quá trình gia công.
Hỗ trợ kiểm tra chương trình NC
Khi dự án có đủ dữ liệu và công cụ phù hợp, quy trình có thể mở rộng sang rà soát post-processor và xác minh NC code. Việc xác minh toàn bộ động học máy cần có cấu hình máy, controller và dữ liệu kỹ thuật tương ứng; không nên mặc định rằng mọi dự án CAM đều đã bao gồm machine simulation.
TAS hướng đến việc hỗ trợ doanh nghiệp xử lý công việc kỹ thuật theo phạm vi dự án đã thống nhất, bổ sung nguồn lực lập trình khi cần và tăng tính nhất quán giữa dữ liệu thiết kế với quy trình gia công.
Để tìm hiểu thêm, bạn có thể xem Dịch vụ của TAS Vietnam và bài viết Từ CAD đến CAM: Chỗ nào dễ phát sinh lỗi nhất nếu phần mềm không đồng bộ?.
5. Khi Nào Doanh Nghiệp Nên Rà Soát Lại Quy Trình CAM?
Việc rà soát quy trình CAM đặc biệt hữu ích khi doanh nghiệp gặp một hoặc nhiều tình huống sau:
- Chương trình mô phỏng không báo lỗi nhưng máy vẫn phát sinh cảnh báo hoặc chuyển động bất thường.
- Thường xuyên thay đổi máy CNC, controller hoặc post-processor.
- Gia công khuôn, hốc sâu, thành mỏng hoặc chi tiết có hình học phức tạp.
- Chuyển từ gia công 3 trục sang 3+2 hoặc 5 trục.
- Phải xử lý nhiều loại đồ gá, dao dài hoặc các nguyên công có khoảng hở hạn chế.
- Muốn chuẩn hóa quy trình kiểm tra trước khi đưa chương trình vào sản xuất.
Trong những trường hợp này, cần xác định nguyên nhân từ dữ liệu hình học, toolpath, setup, post-processor hay cấu hình máy thay vì mặc định rằng mọi lỗi đều xuất phát từ phần mềm CAM.
Cách tiếp cận dựa trên nguyên nhân gốc giúp doanh nghiệp tập trung đúng vào khâu cần cải thiện, tránh sửa toolpath khi vấn đề thực sự nằm ở hệ tọa độ hoặc cấu hình máy.
Kết Luận: Mô Phỏng An Toàn Là Một Bước, Không Phải Toàn Bộ Quy Trình Xác Minh
CAM simulation là công cụ quan trọng trong lập trình CNC, nhưng kết quả mô phỏng chỉ đáng tin cậy trong phạm vi dữ liệu và khả năng kiểm tra của hệ thống.
Một chương trình có thể không xuất hiện va chạm trong mô phỏng toolpath nhưng vẫn tiềm ẩn rủi ro do thiếu mô hình máy, holder, fixture, sai work offset, post-processor không phù hợp hoặc chuyển động trục quay phức tạp.
Vì vậy, quy trình kiểm soát nên đi từ toolpath verification → setup verification → machine simulation/G-code verification, kết hợp với chạy thử theo quy trình an toàn tại xưởng.
Bạn đang gặp va chạm CNC dù CAM đã mô phỏng an toàn?
Liên hệ TAS Vietnam để trao đổi về nhu cầu lập trình CAM, tối ưu toolpath và rà soát quy trình kiểm tra trước gia công. Phạm vi hỗ trợ sẽ được xác định theo loại chi tiết, dữ liệu kỹ thuật, cấu hình máy và yêu cầu thực tế của dự án.
TAS Vietnam – Engineering Outsourcing Partner
Website: https://tasvina.com/